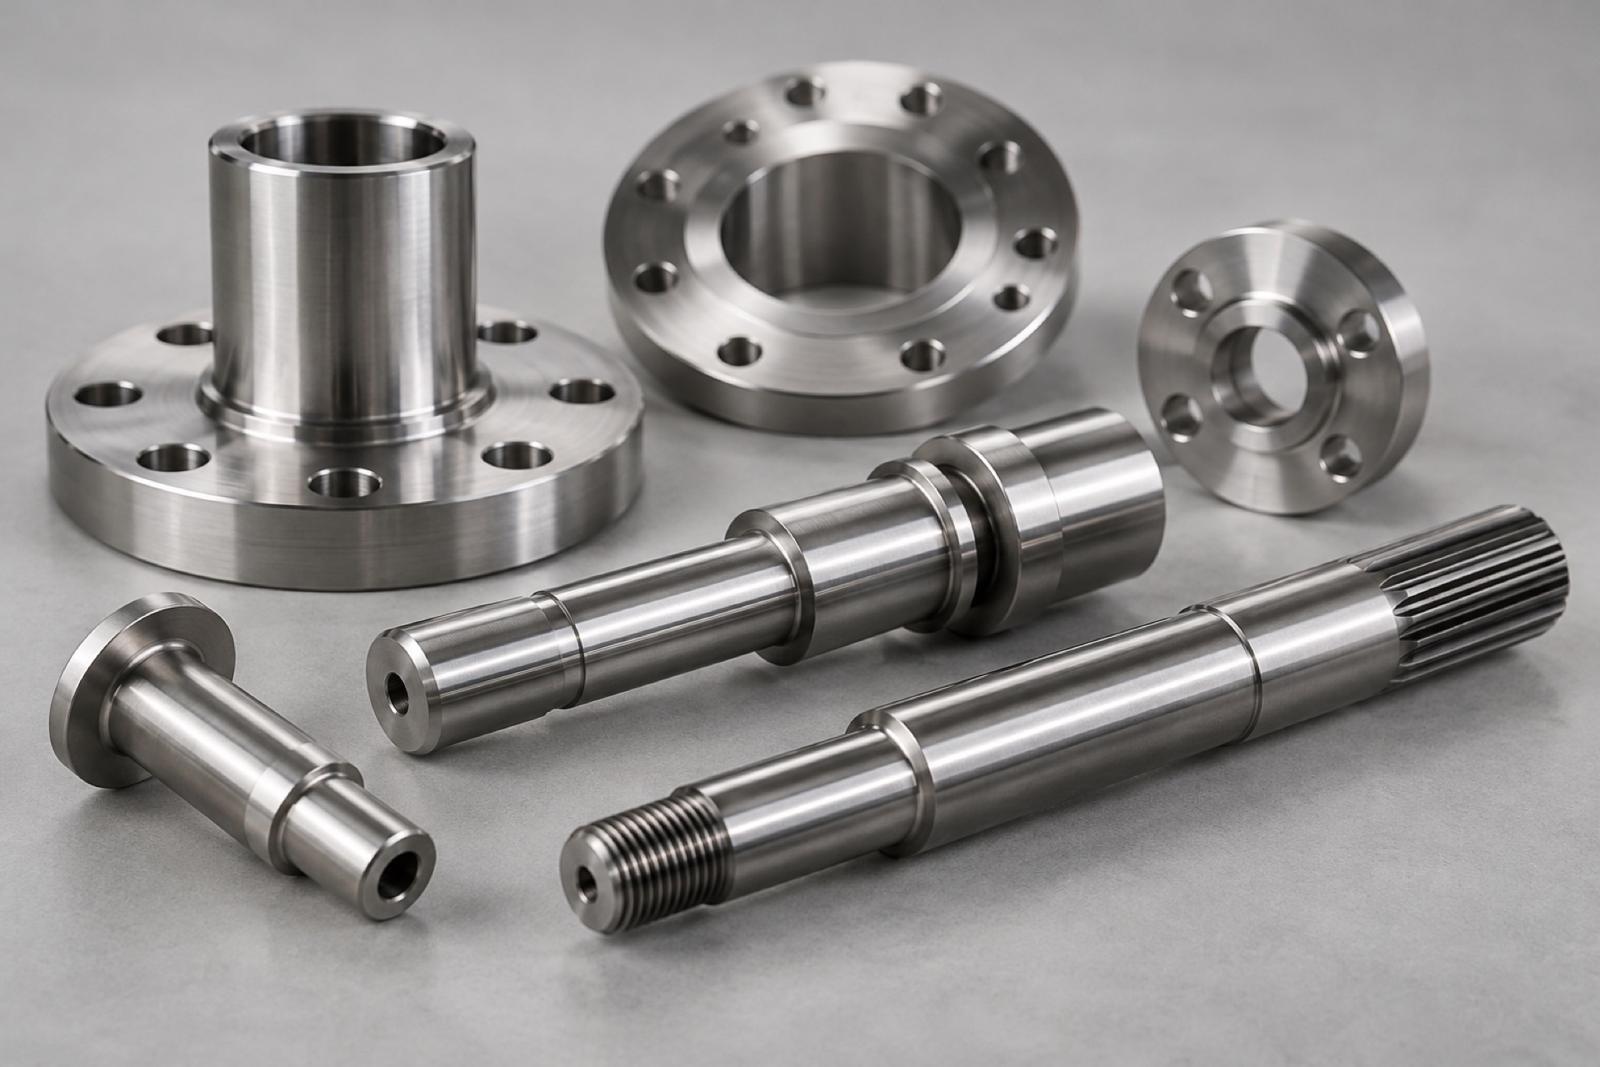
HG-BT-202 · 이차전지
전극 노칭 가이드 블록
SKD11 (HRC 58 – 60) · ±0.005 mm · 1 – 50 EA
HG-BT-202
전극 노칭 가이드 블록
전극 노칭 금형의 가이드 블록. 열처리 후 연삭과 와이어 컷으로 마감해 고경도 상태에서 미세 공차를 확보합니다.
- 재질
- SKD11
- 공차
- ±0.005 mm
- 납기
- 3주
- 열처리 경도 성적서 동봉
- 와이어 컷 코너 R 0.1 mm 대응
- 마모 교체용 예비품 재고 운영 가능
[SPEC] Specifications
상세 사양
아래 사양은 대표 납품 사례 기준입니다. 고객 도면의 공차·재질·표면처리 조건에 맞춰 공정을 다시 설계합니다.
| 제품 코드 | HG-BT-202 |
|---|---|
| 적용 산업 | 이차전지 |
| 재질 | SKD11 (HRC 58 – 60) |
| 가공 공차 | ±0.005 mm |
| 기하 공차 · 조도 | 평행도 0.003 mm / Ra 0.2 μm |
| 가공 크기 | 최대 300 × 150 × 80 mm |
| 표면처리 · 후처리 | 진공 열처리, 평면 연삭, TiCN 코팅(옵션) |
| 주문 수량 | 1 – 50 EA |
| 표준 납기 | 3주 |
| 제출 서류 | CMM 측정 성적서, 소재 성적서(Mill Cert), 표면처리 성적서 |
가공 공정
- 황삭
- 진공 열처리
- 평면 연삭
- 와이어 컷
- 정밀 측정
- 방청 포장
관련 제품
전체 제품 보기이차전지
HG-BT-201
이차전지 셀 스태킹 지그
파우치형 셀 스태킹 장비의 정렬 지그. 고속 반복 동작에서도 위치가 흔들리지 않도록 고강도 A7075 소재와 경질 아노다이징을 적용합…
- 재질
- A7075-T651
- 공차
- ±0.01 mm
- 납기
- 2주
이차전지
HG-BT-203
롤프레스 베어링 하우징
전극 압연 롤프레스의 베어링 하우징. 고하중을 견디는 SCM440 조질재를 사용하고 베어링 보어를 H6 공차로 가공합니다.
- 재질
- SCM440 조질 / S45C
- 공차
- 보어 H6 (+0.016 / 0)
- 납기
- 3 – 4주
산업기계·로봇
HG-MC-401
로봇 감속기 플랜지
산업용 로봇 관절 감속기의 출력 플랜지. 볼트 체결면 평행도와 센터 보어 공차가 로봇 반복 정밀도에 직결되므로 연삭 수준으로 관리합니…
- 재질
- S45C 조질 / SCM440
- 공차
- ±0.005 mm
- 납기
- 2 – 3주
도면만 보내주세요.
24시간 안에 회신드립니다.
PDF·STEP·DWG 어떤 형식이든 좋습니다. 시제품 1개부터 월 양산 물량까지 상담합니다.